Water JET czy obróbka CNC szkła? Jak dobrać technologię do kształtu, otworów i wykończenia
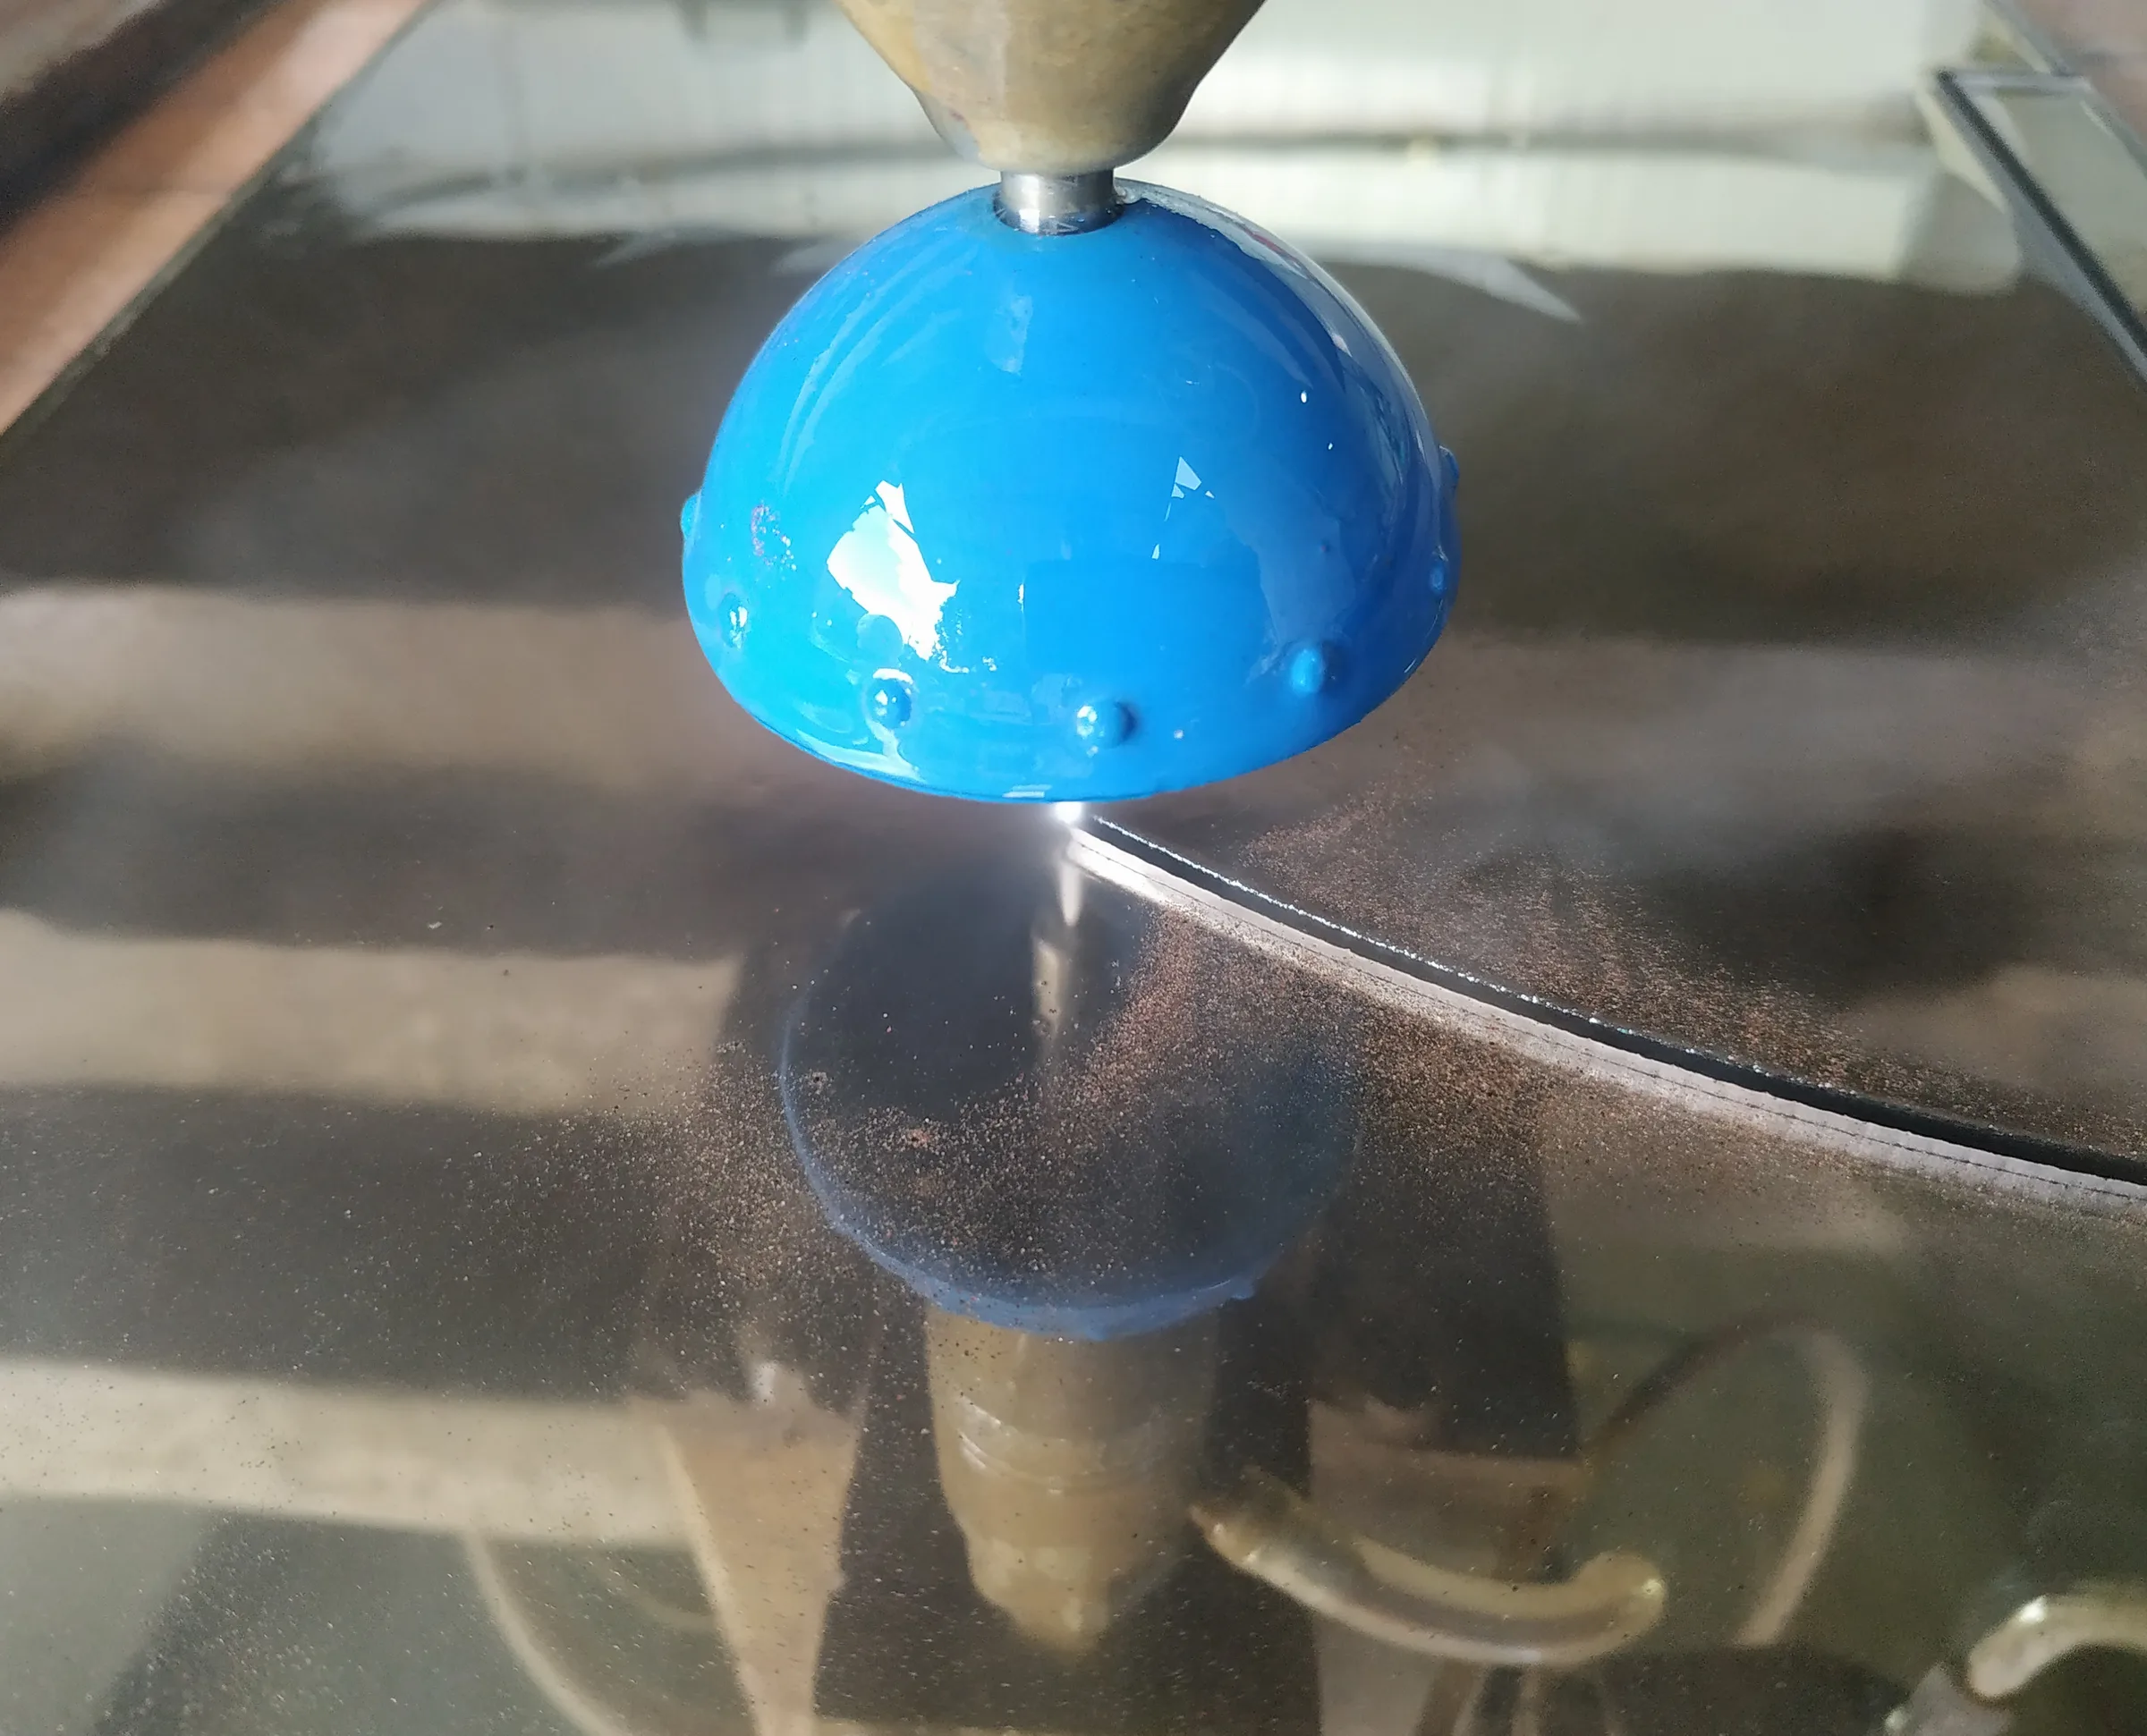
Water JET i CNC to w praktyce nie dwie konkurencyjne technologie, tylko dwa etapy jednego procesu, a wybór między nimi zależy od kształtu tafli, rodzaju otworów i planowanego wykończenia krawędzi. W naszym zakładzie strumień wody prowadzi obrabiarka sterowana numerycznie, więc pytanie nie brzmi "Water JET czy CNC", tylko które z naszych urządzeń — cięcie wodą, wiertarka dwuwrzecionowa czy szlifierka — odpowiada za dany fragment zlecenia.
W skrócie
- Water JET w naszym zakładzie to cięcie strumieniem wody prowadzone przez obrabiarkę CNC na podstawie rysunku klienta.
- Rozkrój szkła płaskiego wykonujemy do wymiaru 6000×3210 mm, laminowanego do 2550×3210 mm, a kształty krojone są na stole komputerowym.
- Otwory okrągłe wiercimy wiertarką dwuwrzecionową w zakresie średnic od 4 do 120 mm.
- Wykończenie krawędzi — krawędzie wykańczamy na włoskich szlifierkach prostoliniowych i krzywoliniowych, przy minimalnym wymiarze formatki 40×40 mm.
Czy Water JET i CNC to naprawdę dwie różne technologie?
Nie, w naszym zakładzie to jeden system: strumień wody prowadzi obrabiarka sterowana numerycznie, czyli CNC. Rozdzielanie tych pojęć na "albo-albo" bierze się z uproszczenia, jakie funkcjonuje w internecie, a nie z rzeczywistego podziału pracy w hartowni. CNC to sposób sterowania maszyną, a Water JET to konkretne narzędzie tnące, które ta maszyna prowadzi po tafli zgodnie z rysunkiem. Obok cięcia wodą sterowanie numeryczne odpowiada też za pracę wiertarki dwuwrzecionowej i szlifierek do krawędzi, więc realny wybór, przed którym stoi klient, dotyczy nie technologii sterowania, tylko konkretnej operacji: cięcia kształtu, wiercenia otworu albo wykańczania krawędzi.
Kiedy kształt tafli wymusza cięcie strumieniem wody?
Strumień wody wchodzi do gry tam, gdzie linia cięcia przestaje być prostą lub prostym łukiem, a zaczyna się nietypowy kontur, wcięcie narożne albo kształt dopasowany do architektury wnętrza. Rozkrój szkła płaskiego prowadzimy do wymiaru 6000×3210 mm, a laminowanego do 2550×3210 mm, przy czym same kształty wycinane są na stole komputerowym na podstawie rysunku dostarczonego przez klienta. Im bardziej złożony kontur, tym mocniej opłaca się zaplanowanie go od razu w wersji cyfrowej, ponieważ maszyna odwzorowuje dokładnie to, co znajdzie się w pliku. Dotyczy to zarówno pojedynczych elementów dekoracyjnych, jak i serii identycznych kształtów powtarzanych na wielu taflach.
Kiedy wystarczy zwykłe cięcie na wymiar?
Jeśli element ma być prostokątem lub kwadratem bez wycięć, cięcie strumieniem wody jest zbędnym krokiem, a wystarczy standardowy rozkrój do wymiaru. Prostoliniowe cięcie jest szybsze i prostsze logistycznie, bo nie wymaga przygotowywania osobnego rysunku technicznego pod maszynę CNC. Ta różnica ma znaczenie zwłaszcza przy większych partiach tafli o identycznych, prostych wymiarach, gdzie każdy dodatkowy krok produkcyjny wydłuża realizację całego zlecenia. Wybór technologii warto więc zaczynać od pytania o geometrię, a dopiero potem przechodzić do kwestii otworów i wykończenia.
Otwory okrągłe czy nietypowe wycięcia — który proces je wykona?
Otwory okrągłe o średnicy od 4 do 120 mm wiercimy wiertarką dwuwrzecionową, co jest szybszym i bardziej przewidywalnym rozwiązaniem niż wycinanie koła strumieniem wody. Nietypowe wycięcia, na przykład prostokątne gniazda pod podwójne kontakty, zaokrąglone narożniki czy kształty łączące otwór z krawędzią tafli, wymagają już cięcia CNC, bo geometria wykracza poza to, co wykona wiertło. Rozdzielenie tych dwóch operacji nie jest kwestią przypadku, tylko wynika z fizyki obu procesów: wiertło pracuje punktowo i osiowo, a strumień wody prowadzony jest po dowolnej trajektorii zapisanej w rysunku.
Jak wykończenie krawędzi zmienia wybór maszyny?
Niezależnie od tego, czy tafla została wycięta wodą, czy rozkrojona standardowo, krawędź i tak trafia na osobną maszynę do szlifowania i fazowania. Pracujemy na włoskich szlifierkach obsługujących zarówno linie proste, jak i krzywoliniowe, przy czym najmniejsza formatka, jaką da się bezpiecznie oszlifować, to 40×40 mm. Ten limit ma znaczenie przy drobnych elementach dekoracyjnych wycinanych Water JET-em, ponieważ mniejsze kawałki trzeba projektować z myślą o dalszej obróbce krawędzi, a nie tylko o samym kształcie. Wykończenie krawędzi to więc osobna decyzja produkcyjna, którą trzeba uwzględnić już na etapie rysunku, a nie dopiero po wycięciu tafli.
Jak wygląda droga od rysunku do gotowego elementu?
Standardem u nas jest praca na podstawie rysunku klienta, z którego CNC odczytuje dokładny kontur i wykonuje element z szerokiej gamy materiałów twardych. Po wycięciu tafla trafia do szlifowania i fazowania krawędzi, a jeśli projekt zakłada hartowanie, wszystkie otwory i wycięcia muszą być gotowe jeszcze przed tym etapem, bo szkło hartowane nie poddaje się już żadnej dalszej obróbce mechanicznej. Kolejność ta wynika wprost z możliwości naszego parku maszynowego i pozwala uniknąć sytuacji, w której gotowy, zahartowany element trzeba zamawiać od nowa z powodu jednego przeoczonego otworu. Dlatego zanim zlecenie trafi do produkcji, każdy szczegół kształtu i otworów powinien być ustalony z wyprzedzeniem.
Jakie grubości i rodzaje szkła obsługuje nasz park maszynowy?
Hartownię prowadzimy w piecu nowej generacji firmy NorthGlass, który obsługuje szkło o grubości od 4 do 19 mm, w rozmiarach od 300 mm do 2000×3600 mm, z atestem oznaczonym znakiem CE. Piec przyjmuje szkło float, szkło barwione w masie, satynowane oraz refleksyjne twardopowłokowe, co w praktyce pokrywa większość materiałów spotykanych w projektach meblowych i budowlanych. Do tego doszła ostatnio nowość w naszej ofercie, czyli cięcie szkła ognioodpornego i specjalnego piłą diamentową, co poszerza zakres materiałów trudnych w standardowej obróbce. Dobór maszyny do konkretnego zlecenia zależy więc nie tylko od kształtu, ale też od rodzaju i grubości szkła, jakie klient chce zamówić.
Zestawienie
| Proces | Do czego służy | Zakres parametrów w naszym zakładzie | Kiedy wybrać |
|---|---|---|---|
| Water JET (obrabiarka CNC) | Cięcie kształtów wg rysunku klienta | Rozkrój płaski do 6000×3210 mm, laminowany do 2550×3210 mm | Kontury nieregularne, wycięcia narożne, kształty dekoracyjne |
| Wiertarka dwuwrzecionowa | Otwory okrągłe | Średnice 4–120 mm | Gniazdka, uchwyty, mocowania punktowe |
| Szlifierki proste i krzywoliniowe | Wykończenie krawędzi | Formatka min. 40×40 mm | Krawędzie widoczne, przygotowanie pod oprawę |
| Piła diamentowa | Cięcie szkła ognioodpornego i specjalnego | Nowość w naszej ofercie | Materiały trudne w cięciu standardowym |
Podsumowanie
- Water JET i CNC w naszym zakładzie to jeden system sterowania numerycznego, a nie dwie konkurencyjne technologie.
- Wybór technologii: O wyborze między cięciem wodą, wierceniem a szlifowaniem decyduje geometria kształtu, a nie moda na konkretną nazwę technologii.
- Otwory i kontury: Otwory okrągłe do 120 mm wykonuje wiertarka dwuwrzecionowa, a nietypowe kontury — Water JET prowadzony przez CNC.
- Kolejność produkcji: Wszystkie otwory i wycięcia muszą powstać przed hartowaniem, bo szkło hartowane nie poddaje się już dalszej obróbce.